サウ サウ サウ サウ サウ
サウ サウ サウ サウ
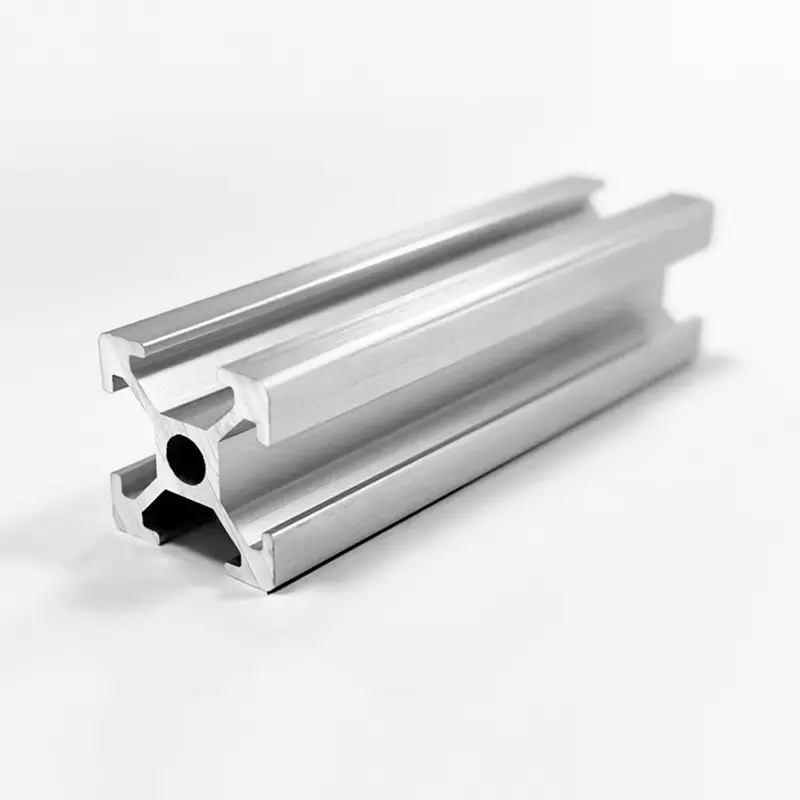
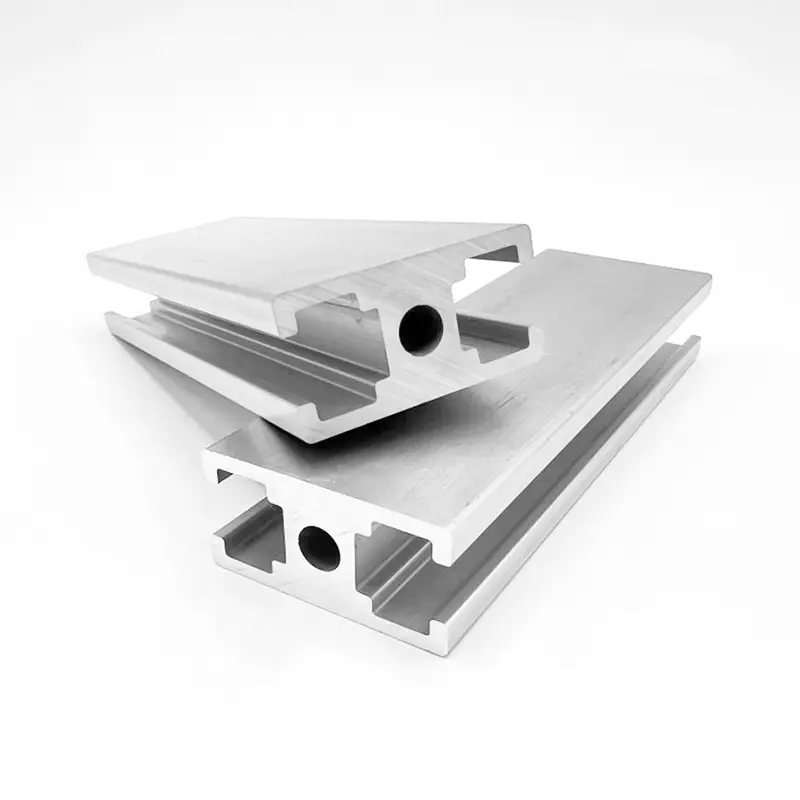
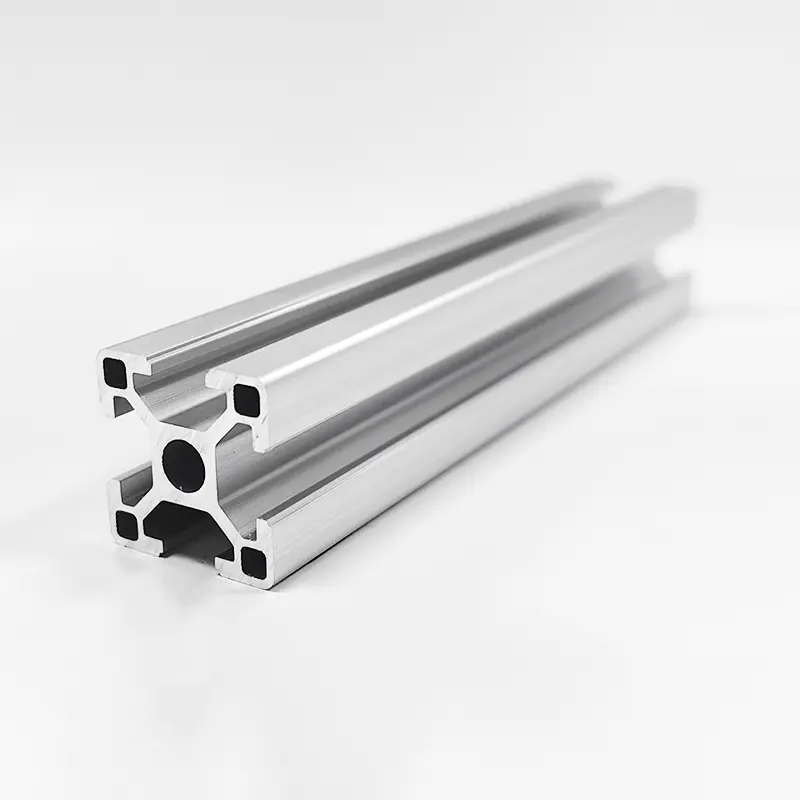
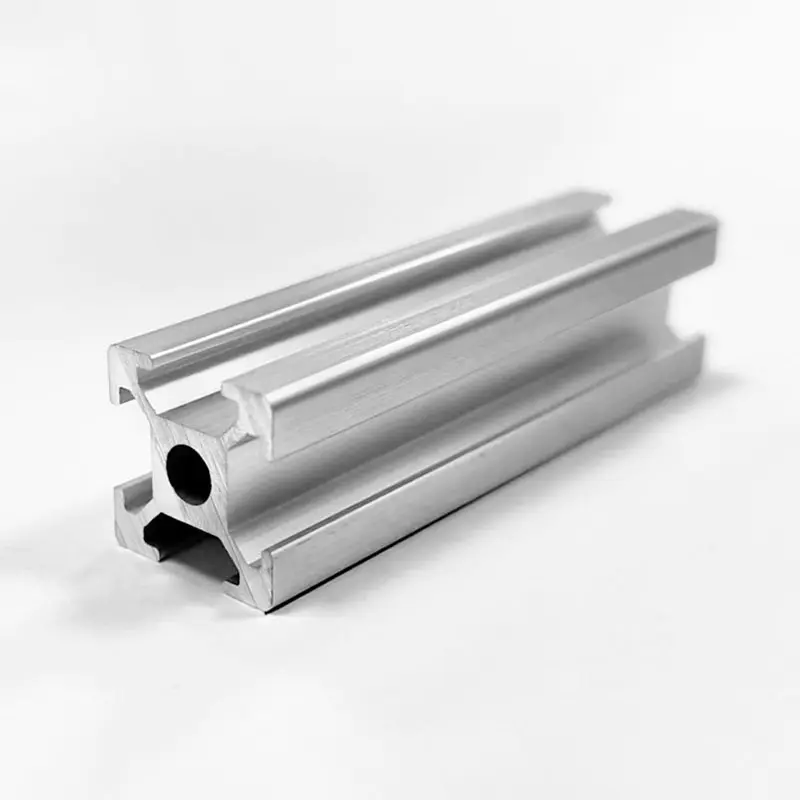
アルミニウム押出形材は、現代のエンジニアリング、建設、自動車、再生可能エネルギー、産業オートメーションの基本コンポーネントとなっています。押出プロセスでは、加熱されたアルミニウム合金ビレットを、極度の油圧下で成形鋼ダイに押し込みます。このプロセスにより、軽量特性と構造的耐久性を兼ね備えた、複雑で一定の断面を持つ連続的な長さのプロファイルが得られます。
海外のバイヤー、構造エンジニア、OEM メーカーにとって、正しいアルミニウム押出プロファイルを選択するには、いくつかの重要な要素を評価する必要があります。材料特性は、合金組成、熱処理焼き戻し、断面形状、および表面仕上げ方法によって決まります。間違った合金グレードまたは焼き戻し指定を選択すると、早期の機械的故障、美観の低下、製造コストの上昇、または不必要な組み立ての問題が発生する可能性があります。
この包括的な技術ガイドでは、主な建築用および構造用アルミニウム合金、特に 6061、6063、および 6005A に焦点を当てた詳細な比較分析を提供します。化学組成、機械的強度、焼き戻し状態、表面処理性能、設計公差を分析して、調達チームやエンジニアが特定の用途要件に合わせて最適な押出プロファイルを選択できるようにします。
アルミニウム押出形材の性能は、その化学組成に根ざしています。標準の押出プロファイルは主に 6xxx シリーズのアルミニウム合金に属し、主要な合金元素としてマグネシウムとシリコンを特徴としています。これらの元素はケイ化マグネシウム (Mg2Si) を形成します。この化合物により、合金が熱処理可能になり、析出硬化に反応しやすくなります。
マグネシウム、シリコン、銅、クロム、鉄の正確なバランスによって、各合金グレードの加工挙動、押出速度、成形性、時効後の強度が決まります。
| 合金グレード | シリコン(Si) | 鉄(Fe) | 銅(Cu) | マンガン(Mn) | マグネシウム(Mg) | クロム(Cr) | 亜鉛(Zn) | チタン(Ti) | アルミニウム(Al) |
|---|---|---|---|---|---|---|---|---|---|
| 6061 | 0.40~0.80% | 最大0.70% | 0.15~0.40% | 最大0.15% | 0.80~1.20% | 0.04~0.35% | 最大0.25% | 最大0.15% | バランス |
| 6063 | 0.20~0.60% | 最大0.35% | 最大0.10% | 最大0.10% | 0.45~0.90% | 最大0.10% | 最大0.10% | 最大0.10% | バランス |
| 6005A | 0.50~0.90% | 最大0.35% | 最大0.30% | 0.09~0.50% | 0.40~0.70% | 0.10~0.30% | 最大0.20% | 最大0.10% | バランス |
エンジニアは、引張降伏強度、極限引張強度、伸び、表面硬度などの特定の機械的負荷基準に基づいてアルミニウム合金を選択する必要があります。
機械的挙動は合金組成と適用される熱処理プロセスによって大きく異なります。
| プロパティパラメータ | 6063-T5 | 6063-T6 | 6061-T6 | 6005A-T6 | 形鋼(参考) |
|---|---|---|---|---|---|
| 極限引張強さ(MPa) | 150~185 | 205~245 | 290~310 | 260~280 | 400~550 |
| 降伏強さ(0.2%オフセット、MPa) | 110~130 | 170~210 | 240~276 | 215~240 | 250~350 |
| 破断伸び(%) | 8~12 | 10 - 14 | 8~12 | 8~10 | 20 - 25 |
| ブリネル硬度 (HBW) | 60~65 | 73~80 | 95~100 | 85~90 | 120~160 |
| 疲労限界(MPa) | 60 | 69 | 96 | 85 | 180 |
| 弾性率 (GPa) | 68.9 | 68.9 | 68.9 | 69.5 | 200 |
| 密度(g/cm3) | 2.70 | 2.70 | 2.70 | 2.71 | 7.85 |
アルミニウム押出形材は、最終強度のかなりの部分を、人工時効とも呼ばれる析出硬化によって得ます。エンジニアリング図面を読んだり、生の押出成形品を注文したりする場合、質質指定を理解することが重要です。
| テンパー状態 | 焼入れ工程 | 人工老化 | 強度レベル | 寸法安定性 | 冷間曲げ性能 |
|---|---|---|---|---|---|
| T4 | 急流水・ファン | なし(自然年齢) | 中等度 | 中等度 | 素晴らしい |
| T5 | 強制エア・ミスト | はい (標準オーブン) | 中~高 | 素晴らしい | フェア |
| T6 | 強力な水焼き入れ | はい (拡張オーブン) | 最大値 | 良いから普通 | 限定 |
押し出されたアルミニウムのプロファイルは、酸素にさらされると自然に薄い不動態酸化アルミニウム膜 (厚さ 5 ~ 10 ナノメートル) を生成します。ただし、工業、海洋、建築、装飾環境では、耐食性、耐摩耗性、色の均一性、電気絶縁性を高めるために人工的な表面処理が必要です。
陽極酸化は、天然酸化アルミニウムのコーティングを厚くして、一体化された硬質の多孔質陽極層を形成する電気化学的変換プロセスです。プロファイルは、直流電流が印加されている間、硫酸電解質浴にアノードとして浸漬されます。
パウダーコーティングでは、静電気を帯びた乾燥した熱硬化性ポリマーパウダーを、徹底的に前処理されたアルミニウム押出形材にスプレーします。次に、プロファイルを硬化オーブンで摂氏 180 ~ 200 度で焼き、粉末を溶融および架橋させて連続的な保護層を形成します。
電気泳動では、陽極酸化処理と二次電着水溶性樹脂トップコートを組み合わせます。標準的な陽極酸化の後、湿ったプロファイルは直流電流の下でアクリルまたはエポキシのコーティングタンクに浸漬され、熱硬化する前に陽極細孔の内部および表面に均一なポリマー膜が堆積されます。
一般的に Kynar 500 や Hylar 5000 などの商品名で呼ばれる PVDF 液体ペイント システムは、耐久性のあるセラミック顔料とブレンドされたフルオロポリマー樹脂技術を利用しています。マルチコート システム (プライマー、カラー コート、およびオプションのクリア トップコート) として適用される PVDF コーティングは、大気劣化に対して高い耐性を示します。
| 治療方法 | 一般的な厚さ | 耐食性(塩水噴霧試験) | 紫外線と色の安定性 | 傷と硬度 | 一次合金の好み |
|---|---|---|---|---|---|
| クリアアルマイト | 10~25ミクロン | 素晴らしい (1,000 hours) | 優れた | 非常に高い (8 ~ 9 モース) | 6063 (最高の透明度) |
| 粉体塗装 | 60~120ミクロン | 非常に良い (1,000 ~ 3,000 時間) | 優れたものから優れたものまで | 中等度 to High | 6063、6061、6005A |
| 電気泳動 | 15~25ミクロン | 優れた (2,000 時間) | 素晴らしい | 高 (3H - 4H) | 6063 |
| PVDFコーティング | 30~45ミクロン | 並外れた (4,000 時間) | 最大値 / Unmatched | 中等度 | 6063、6061、6005A |
効率的なアルミニウム押出プロファイルを設計するには、プロファイルの形状、肉厚分布、対称的な重量バランス、および製造公差を理解する必要があります。適切な設計により、金型の摩耗が軽減され、材料の流れの歪みが防止され、生産コストが最小限に抑えられます。
アルミニウム押出材の国際的な生産は、ASTM (米国材料試験協会) や EN (欧州標準化委員会) などの組織によって設定された標準化された寸法公差に従っています。
ほとんどの工業用アルミニウム プロファイルでは、最終アセンブリに取り付ける前に、正確な長さへの切断、穴あけ、フライス加工、タッピング、曲げ、接合などの押出後の製造が必要です。
アルミニウム押し出し材は、機械的ファスナー、構造用接着剤による接合、または熱溶接方法を使用して接合できます。
設計エンジニアと購買管理者が最適な合金、質質、仕上げの組み合わせを選択できるように、以下のマトリックスは中核産業部門向けの推奨プロファイル仕様を示しています。
| アプリケーション部門 | 特定の用途 | 推奨合金と質 | 一次表面仕上げ | 主要なエンジニアリング推進力 |
|---|---|---|---|---|
| 建築物 | 窓枠、ドア、カーテンウォール、店頭 | 6063-T5 / 6063-T6 | 陽極酸化処理 (15-25um) / 粉体塗装 / PVDF | 優れた美観、複雑な中空形状、耐食性 |
| 太陽光発電と再生可能エネルギー | ソーラーパネル取り付けフレーム、トラッカーレール | 6005A-T6 / 6061-T6 | 透明アルマイト処理 (10-15um) | 高い強度重量比、耐風荷重性、現場での迅速な組み立て |
| 自動車とEV | バッテリーエンクロージャーフレーム、クラッシュビーム、ルーフレール | 6061-T6 / 6005A-T6 | クロメートフリー化・電着塗装 | 衝撃エネルギー吸収性、高降伏強度、溶接性 |
| 産業オートメーション | Tスロットモジュラーフレーム、コンベアガイド、ロボットガントリー | 6063-T6 / 6061-T6 | クリアアルマイト処理 | 正確な寸法公差、表面の耐傷性、構造的剛性 |
| 電子機器と空調設備 | LEDヒートシンク、インバーター筐体、熱交換器 | 6063-T5 | アルマイト・電気泳動 | 高い熱伝導率(1200 W/m・K)、微細な薄フィン押出性 |
| 輸送と海洋 | トラック車体床、船舶タラップ、鉄道内装フレーム | 6061-T6 / 6005A-T6 | マリングレードの粉体塗装 / 陽極酸化処理 | 塩化物環境での耐食性、動的疲労強度 |
主な違いは、化学組成、強度、表面仕上げ性能にあります。 6061 には、銅とクロムに加えて、高レベルのマグネシウムとシリコンが含まれています。これにより、6061-T6 は 6063-T6 よりも約 30 ~ 40% 強度が高くなり、重荷重に耐える構造用途に最適です。対照的に、6063 は銅含有量が低く、よりクリーンな組成を備えており、複雑な形状や薄壁の形状への優れた押出性を提供し、建築用途向けに優れた陽極酸化表面仕上げを実現します。
6063アルミニウムは銅をほとんど含まず、鉄の含有量が少ないため、電解処理すると均一性が高く、透明で明るい陽極酸化皮膜が形成されます。 6061 には銅 (0.15 ~ 0.40 パーセント) とクロムが含まれており、これらが光を散乱させる微成分相粒子を形成し、陽極酸化処理後の外観がわずかに暗く、灰色がかった、または斑点が生じます。視覚的な建築コンポーネントの場合、6063 は優れた表面の一貫性と色の輝きを提供します。
焼き戻し指定は、アルミニウム プロファイルに適用される熱処理と機械的処理を示します。たとえば、T4 焼き戻しは、高い延性を備えた適度な強度を提供するため、押出後の冷間曲げが必要なプロファイルに適しています。 T5 焼き戻しは、押出プレスでの空気焼入れとそれに続く人工時効によって生成され、熱歪みを最小限に抑えながら優れた強度と寸法安定性を実現します。 T6 焼き戻しには、積極的な水焼入れと長期にわたる人工時効が含まれており、耐荷重構造の最大の引張強度と硬度が達成されます。
はい、アルミニウム押出材は多くの耐荷重用途で構造用鋼の代わりに使用でき、約 60% の重量削減が可能です。アルミニウムの密度と弾性率は鋼の約 3 分の 1 (68.9 GPa 対 200 GPa) ですが、構造エンジニアはプロファイルの断面深さを増やし、断面慣性モーメントを最適化することで剛性の低下を補うことができます。アルミニウムは自然な耐食性も備えているため、鋼鉄の防錆に伴う長期的なメンテナンスコストを削減します。
反りやねじれは通常、押出ダイランドを通る不均一な金属流速、プロファイルがダイから出るときの非対称断面にわたる不均一な冷却、または延伸中の不均一な応力解放によって発生します。均一な肉厚、バランスの取れた断面対称性、および適切な遷移半径を備えたプロファイルを設計することにより、均一な材料の流れと均一な冷却が確保され、厳密な寸法真直度公差が維持されます。