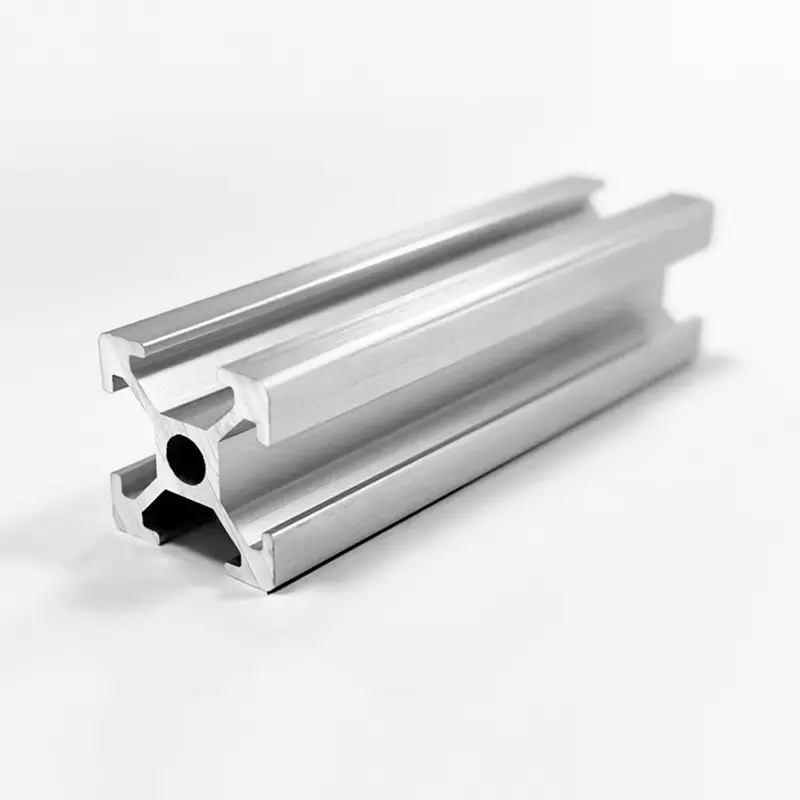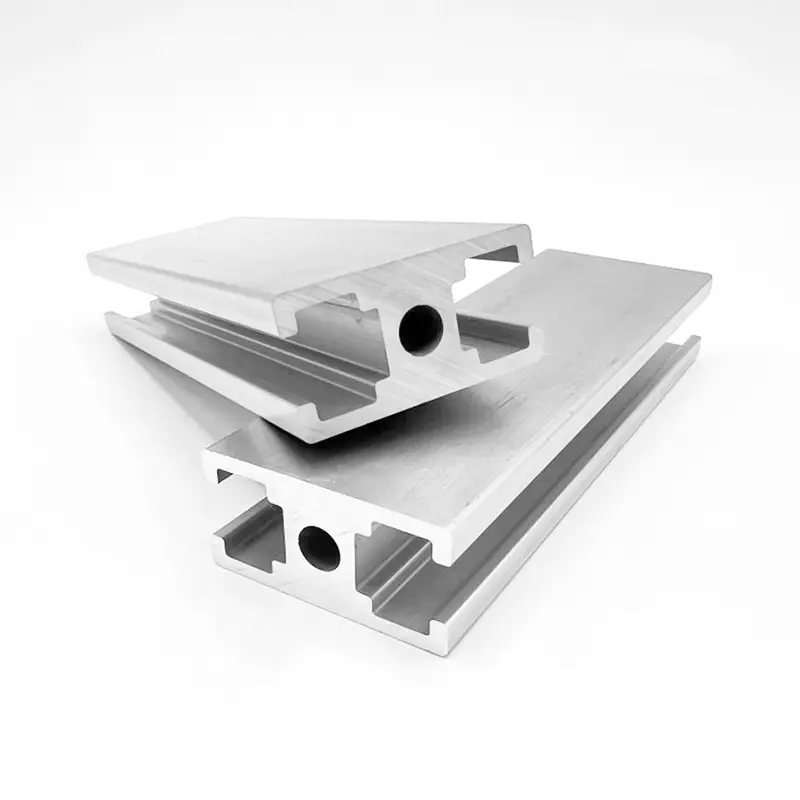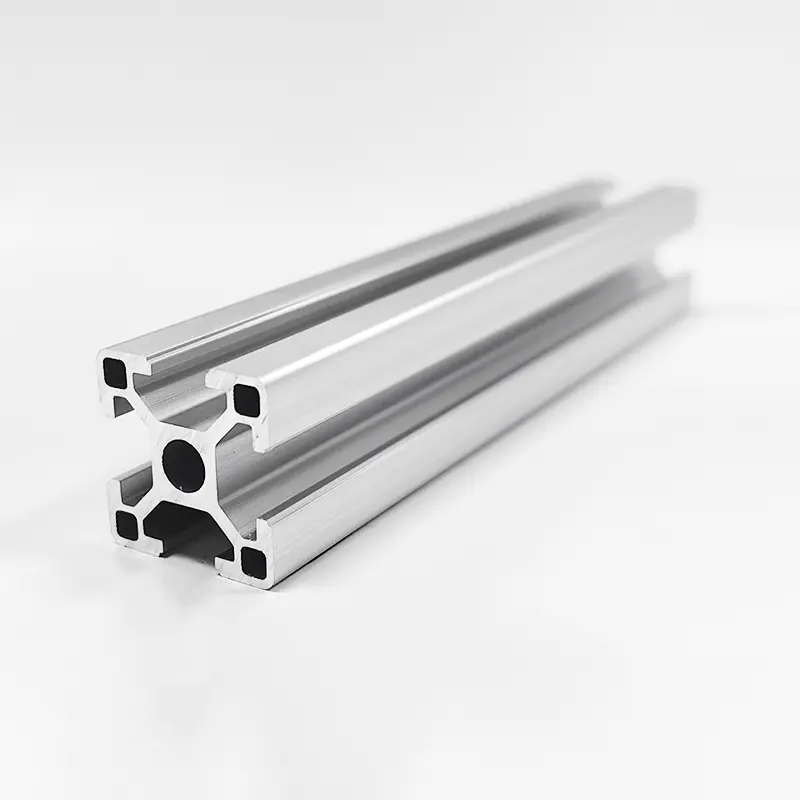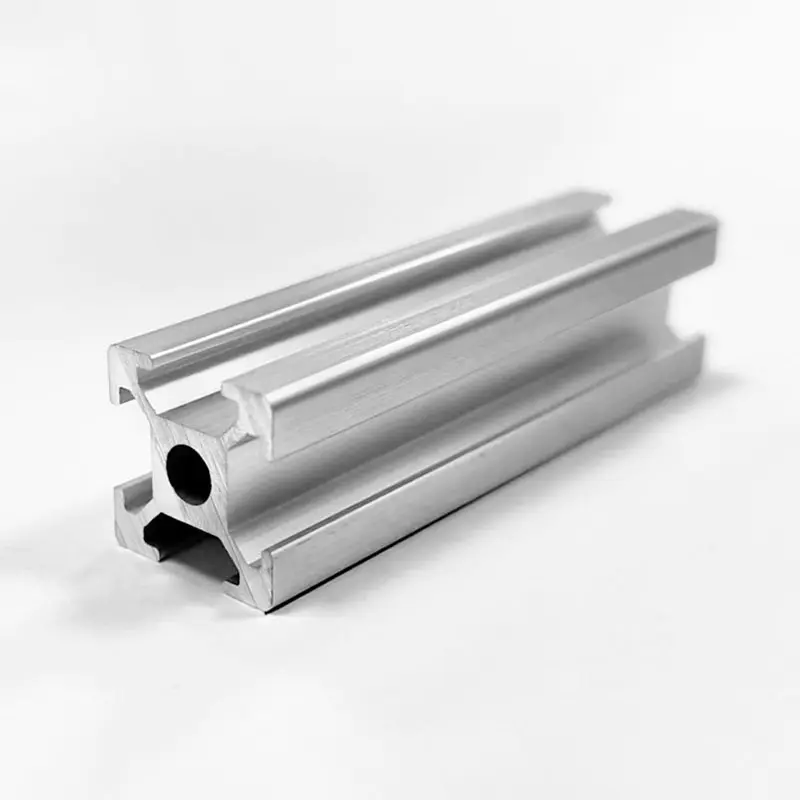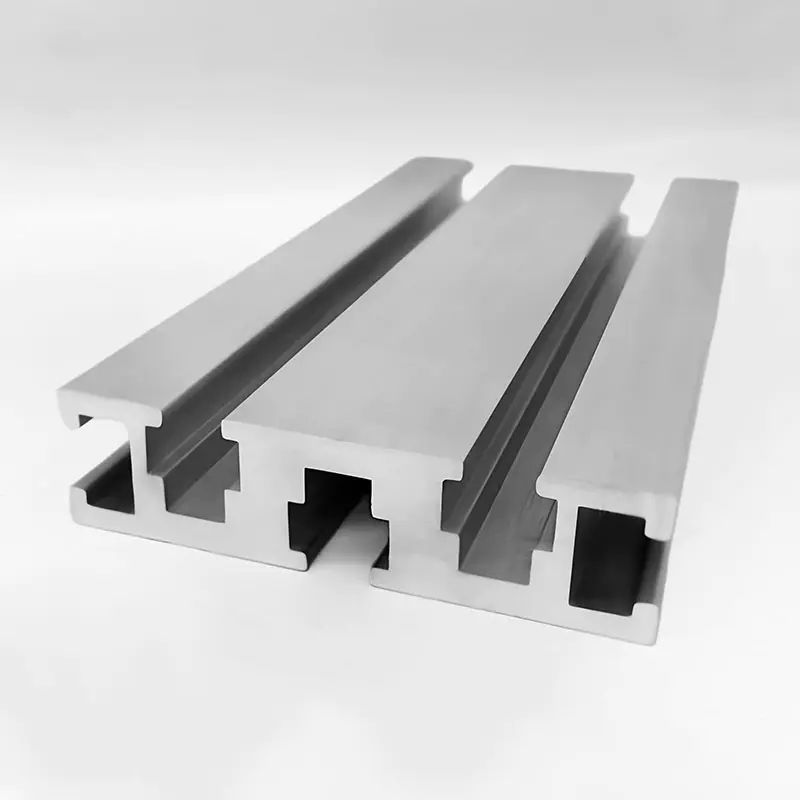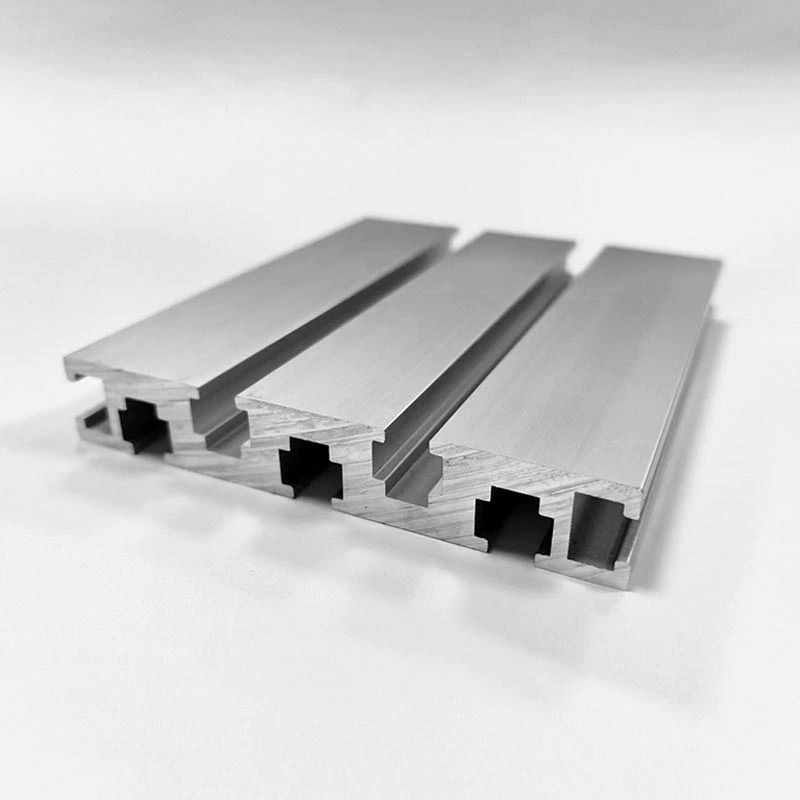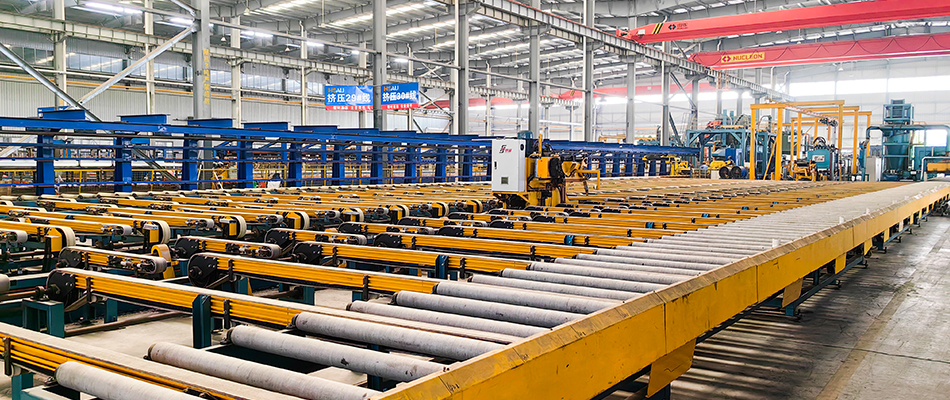
アルミニウム異形押出は、多段階の技術集約的なプロセスです。主な手順は次のとおりです。
- 原材料の前処理: アルミニウム ビレットは 480 ~ 520°C で 4 ~ 8 時間均質化され、粒界偏析を排除し、押出成形中の一貫した金属の流れを確保します。
- 加熱: ビレットを塑性変形温度 (450 ~ 500°C) まで加熱します。押出ダイスも約 480°C に予熱され、ビレットの温度と一致するように浸漬されます。
- 押出成形: 加熱したビレットを高圧 (15 ~ 50 MN) でダイの開口部に押し込み、特定の断面を持つプロファイルを形成します。押出速度は合金の特性に基づいて調整されます。たとえば、6063 アルミニウム合金は通常 20 ~ 30 m/分で押出されます。
- 冷却: 新たに押し出されたプロファイルはオンラインで直ちに急冷され、60 秒以内に 500°C から 200°C 未満まで冷却され、強化相が十分に析出します。
- 延伸:内部残留応力を緩和するためにストレッチャーを使用して0.5%~3%の延伸率を適用します。
- エージング: 引き伸ばされたプロファイルは材料ラックにロードされ、エージング炉に移され、200°C で 2 時間保持されます。
- 表面処理:ご要望に応じて、アルマイト処理、電気泳動塗装、粉体塗装等の表面処理を施します。
- 品質検査: 完成品は、寸法チェックや機械的特性テストを含む包括的な検査を受けます。