サウ サウ サウ サウ サウ
サウ サウ サウ サウ
機械製造業者がアルミニウムの融点について尋ねるとき、彼らは通常、何かを溶かすことを計画しているわけではありません。彼らは、溶接図面をチェックしたり、ダイカスト ハウジングを指定したり、押し出し成形プロファイル フレームが熱源の近くに設置できることを確認したりしています。答えは簡単です。純粋なアルミニウムは次の温度で溶けます。 660.32℃ 、または 933.47 K / 1220.58°F。この値を超えるものはすべて、合金のグレード、加熱条件、使用されるプロセスによって異なります。
この数字はトリビアの答え以上のものです。この数字は、部品を鋳造、押し出し、溶接、機械加工するかどうかを決定し、工場でアルミニウムが鋼とは異なる動作をする理由を説明します。以下のセクションでは、基準値、合金が基準値を溶融範囲にどのように広げるか、およびその情報を実際の生産に適用する方法について説明します。
アルミニウムは、一般的な構造用金属の中で最も融点が低いものの 1 つです。純アルミニウムの許容基準値は次のとおりです。
この値は、純度約 99.996% のアルミニウムで測定されます。これは熱力学的意味での真の融点です。660.32℃では固相と液相が平衡状態にあり、追加の熱により温度を変えることなく固体アルミニウムが液体に変換されます。不純物や意図的な添加により温度範囲全体に転移が広がるため、商用純度グレード、鋳造合金、および鍛錬合金の挙動は異なります。
ほぼすべてのアルミニウムの製造プロセスは、融点を基準にして配置されています。その上では鋳造が行われ、その下では押出が行われ、局所的に溶接が行われます。プロセスがどこに位置するかを把握することで、最も一般的な品質障害を防ぐことができます。
鋳造は、融点を完全に超える唯一の主流プロセスです。ダイカスト合金は約 680°C から 740°C の間に保持されるため、金属は凍結する前に薄い金型セクションを満たすのに十分な過熱を持っています。液相線は鋳造工場にどれだけの過熱が利用可能であるかを知らせます。固相線は、鋳造物が排出できるほど安定していることを知らせます。重力と砂型鋳造は、わずかに異なる温度で同じロジックに従います。
溶接では融点を超える小さな領域が加熱されますが、アルミニウムの場合、これは温度だけで示唆されるよりも難しくなります。すべてのアルミニウムの表面には、約 2072°C で溶ける薄い酸化物層があるため、その下の卑金属がすでに溶けている間、酸化物の皮膜は固体のままです。これが、TIG 溶接と MIG 溶接が交流と酸化物の洗浄作用に依存する理由であり、準備が不十分であると酸化物の介在や気孔が発生する理由です。また、アルミニウムは溶ける前に視覚的な警告を発しません。アルミニウムは鋼のように赤く光らないため、過熱した溶接池が明らかな兆候なしに崩壊する可能性があります。
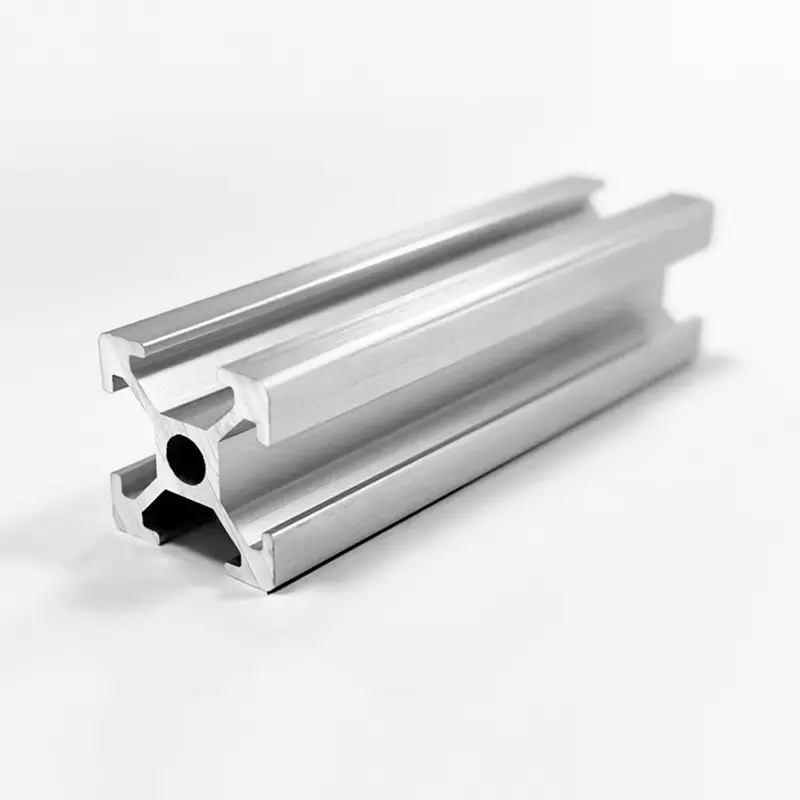
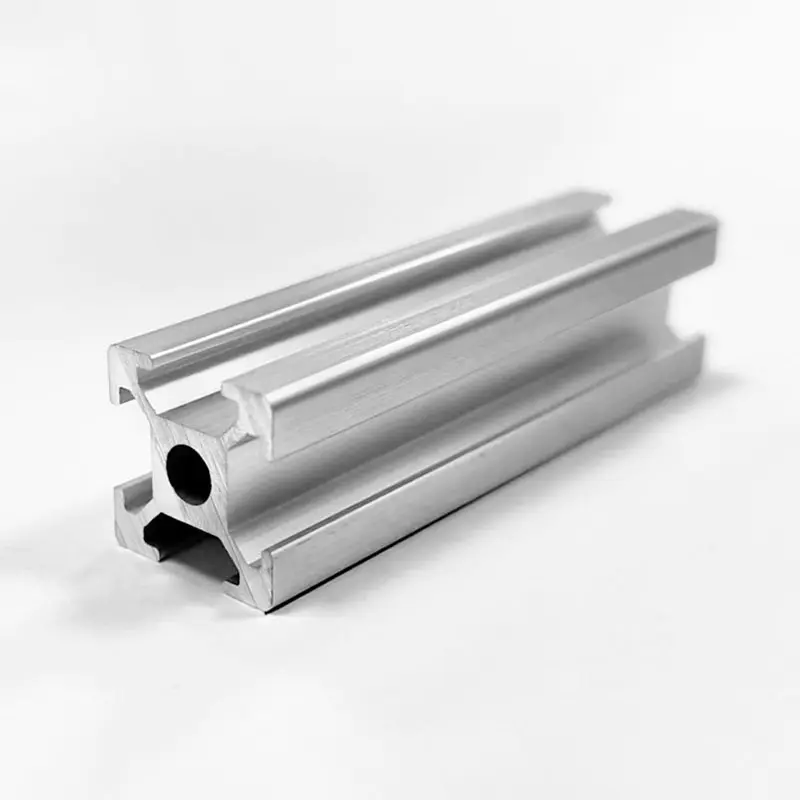
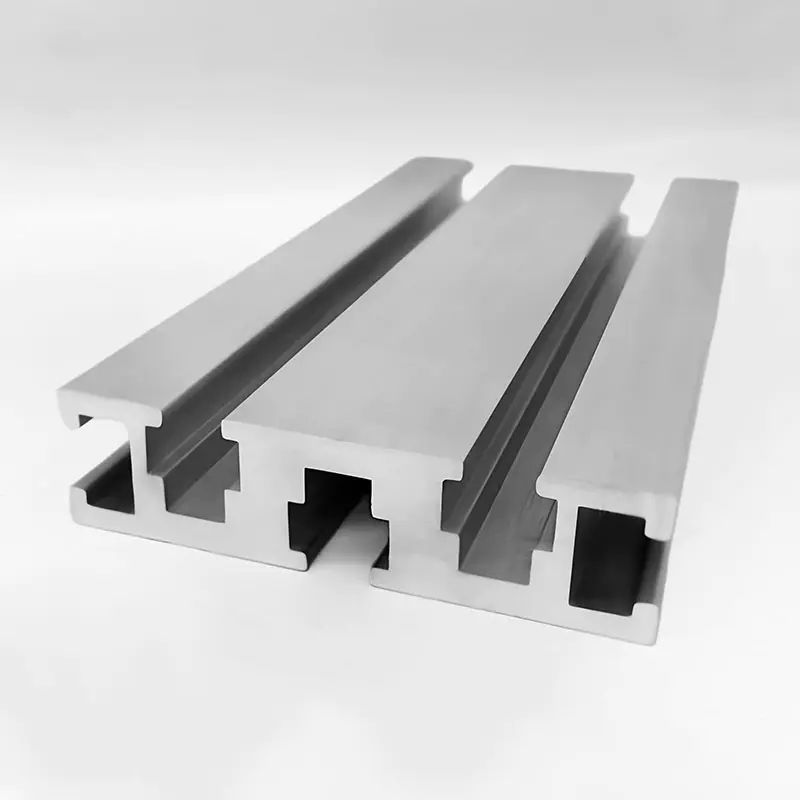
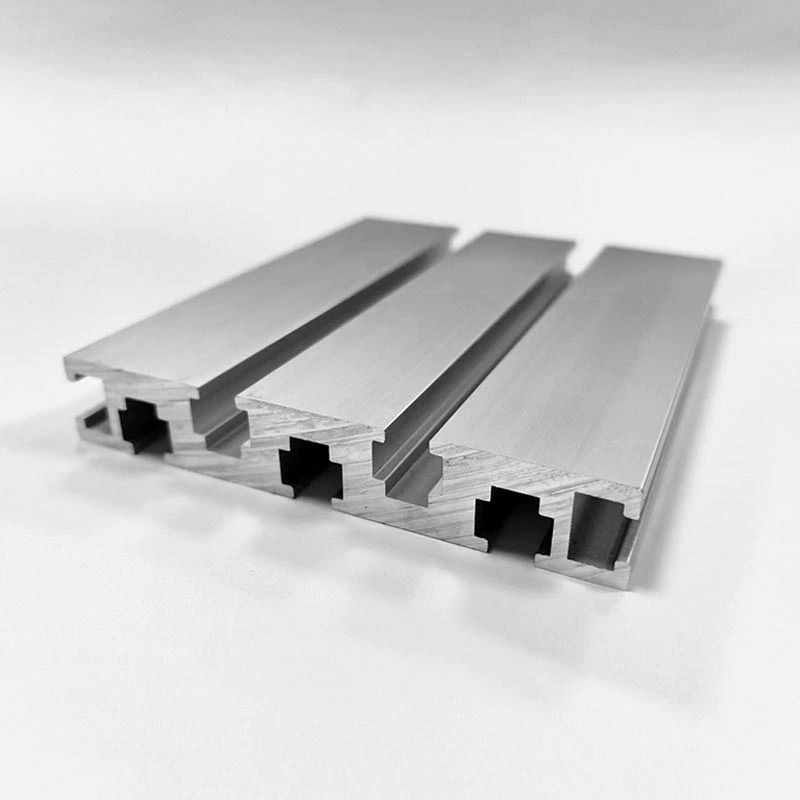
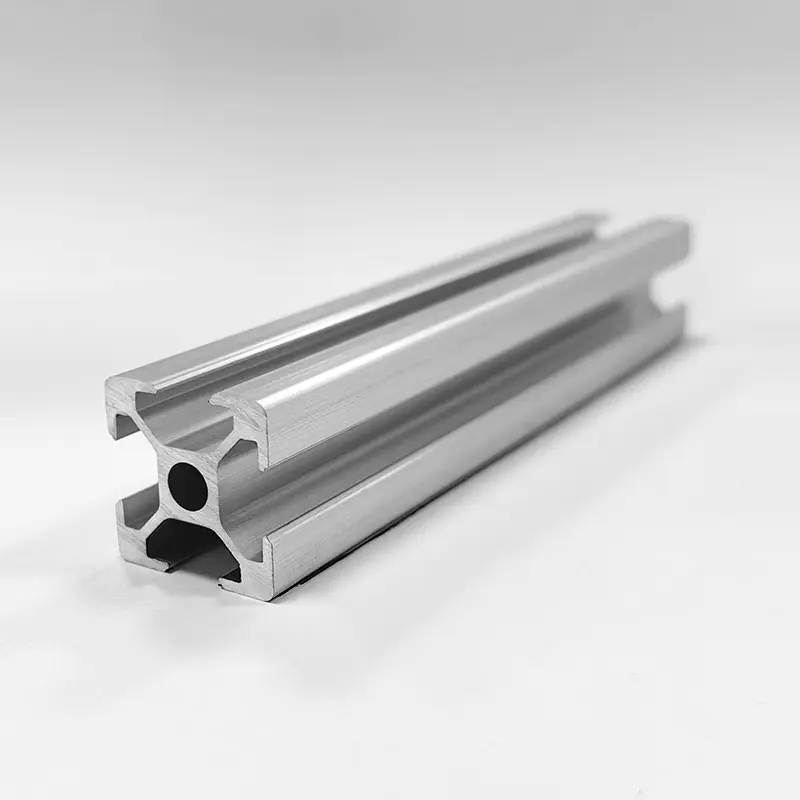
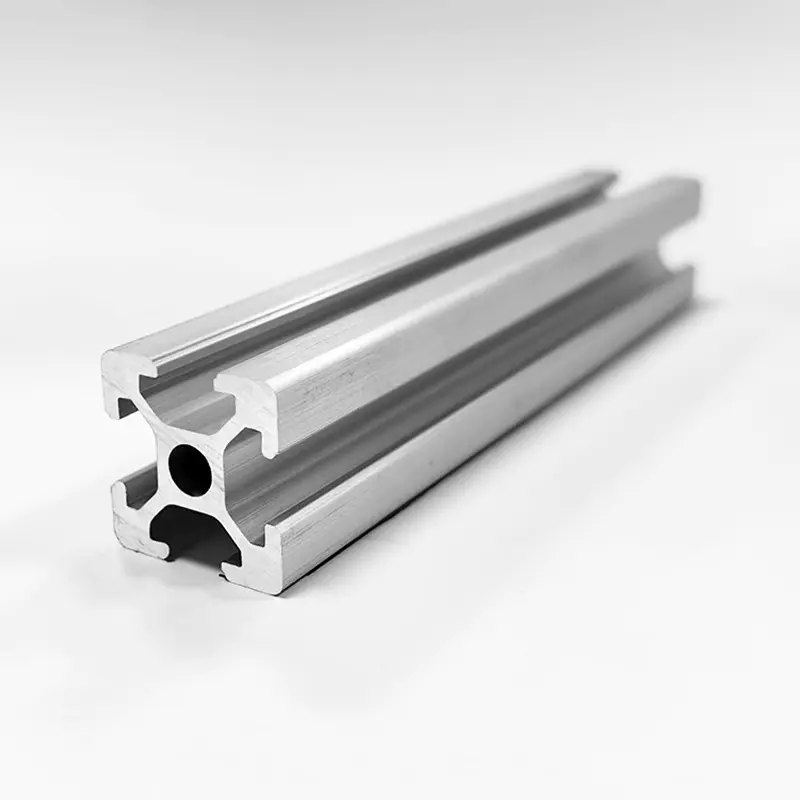
押し出し加工では、金属を意図的に固体状態に保ちます。 6xxx 合金のビレットは、固相線よりもはるかに低い約 450 ~ 500°C に予熱されるため、材料は柔らかくプラスチックになりますが、部分的に溶融することはありません。これにより、厳しい公差を維持しながら複雑な断面を金型に押し込むことが可能になります。のメーカーとして 工業用アルミニウム押出プロファイル では、ビレット温度をプレス機で最も制御されるパラメーターの 1 つとして扱います。冷たすぎるとプロファイルが裂け、熱すぎると表面品質が低下し、固相線で断面に亀裂が入り始めます。当社のような標準的なフレームセクションの場合 2020シリーズ Tスロットアルミ押出形材 安定した予熱により、最初のメートルから最後まで断面の正確さが維持されます。
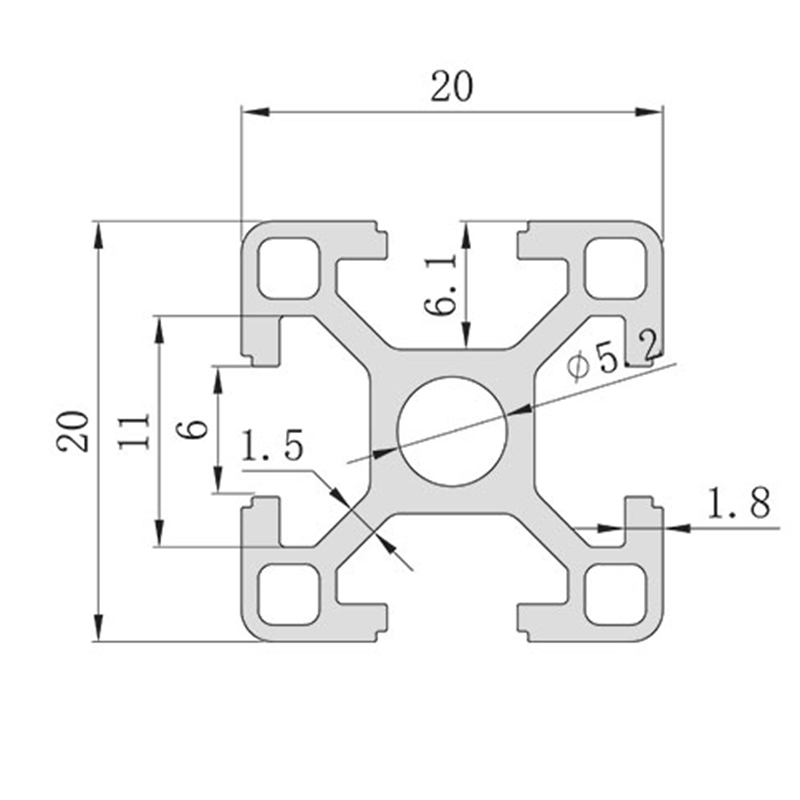 6mm t スロット設計の OEM 2020 シリーズ アルミニウム押出プロファイル サプライヤー、Com 上海恵朔アルミ工業技術有限公司は、6mm Tスロット設計の中国卸売2020シリーズアルミニウム押出プロファイルです。 製品を見る→
純粋なアルミニウムは単一の鋭い温度で溶けます。合金元素が追加されるとすぐに、転移は範囲に広がります。の ソリダス 合金がまだ完全に固体である最高温度。の 液相線 完全に液体になる最低温度です。この 2 つの相の間には固相と液相が共存しますが、これは鋳造では正常ですが、熱処理や溶接では危険です。
| 合金 | 気性 | 固相線 (°C) | 液相線 (°C) | 代表的な用途 |
|---|---|---|---|---|
| 6063 | T5 / T6 | 615 | 655 | 押し出しプロファイル、フレーム、建築セクション |
| 6061 | T6 | 582 | 652 | 構造セクション、溶接アセンブリ |
| 5052 | H32 | 607 | 649 | 海洋パネル、シートワーク |
| 7075 | T6 | 477 | 635 | 高強度の航空宇宙部品 |
| A356 | T6キャスト | 574 | 610 | 鋳造ホイール、ポンプハウジング |
広がりに注意してください。6061 は 652°C まで完全に液体ではないにもかかわらず、582°C を超えるとすでに部分的に溶融しています。ホットクラッキングを避けるために、押出ダイは固相線より下に留まります。熱処理では、固相線を超えると初期溶融が発生し、部品の機械的特性が永久に破壊されます。
いくつかの現実世界の変数により、理論上の融点が製造現場でどのように動作するかが変化します。
シリコンと銅は、他の一般的な添加物よりも融解範囲を下げます。アルミニウムとシリコンの共晶は約 577°C で約 12.6% のシリコンを含みます。これが、ほとんどの鋳造合金が鍛造合金がまだ固体である温度でも加工可能である理由です。表 1 の 7075 行が示すように、マグネシウムと亜鉛も固相線を抑制します。したがって、合金の選択はプロセスの選択と切り離すことができません。
純度99.99%のアルミニウムは660.32℃のほんの一瞬で溶けます。 99.5 ~ 99.8% の商用純度グレードには、転移を数度広げる微量の鉄とシリコンが含まれています。ほとんどの構造作業では、その差は無視できますが、ろう付けや精密鋳造では、フィラーの選択と浸漬時間が変わります。
酸化アルミニウムは約 2072°C で溶けますが、これはその下の金属の約 3 倍高い温度です。溶接やろう付けの際には、層を破壊するか除去する必要があります。そうしないと、溶融金属が接合部を濡らすことができません。鋳造のための溶解中、酸化皮膜は上に浮いていてすくい取ることができますが、溶解物中にかき混ぜられるとガスや介在物も捕捉されます。酸化層は金属の融点を変化させませんが、アルミニウムが鋼よりも溶接が難しい主な理由です。
工学的な目的では、圧力も加熱速度もアルミニウムの融点には実際的な影響を与えません。圧力の影響は特殊な高圧研究でのみ現れ、加熱速度は平衡値そのものではなく遷移をどの程度正確に観察するかに影響します。高温計の測定値ではなく、材料のデータシートを信頼してください。
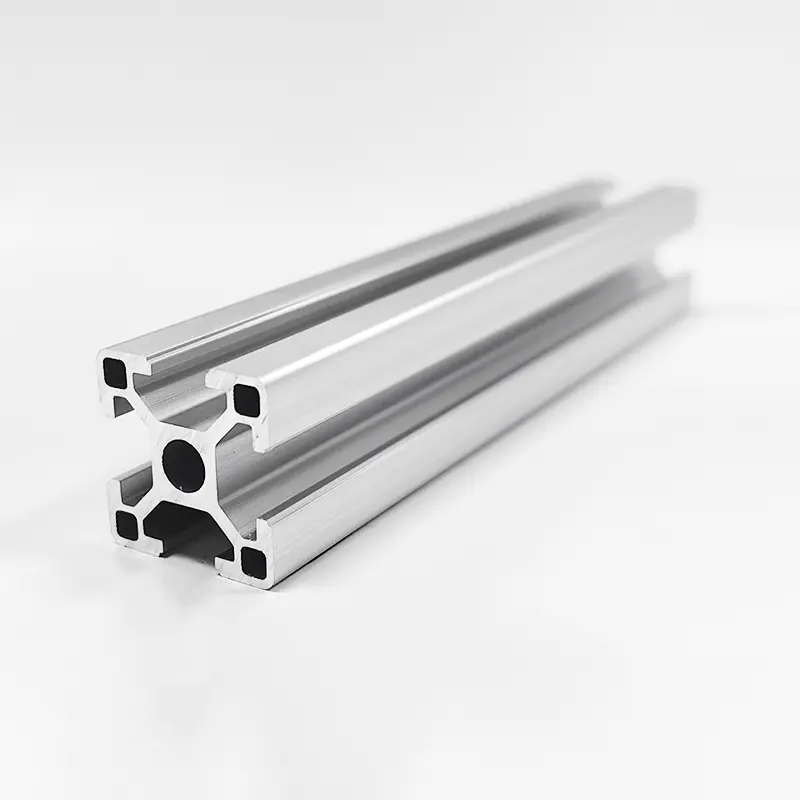
のために アルミプロファイルフレーム 、融点が設計限界になることはほとんどありません。フレームは、たわみ、降伏強度、接合部の剛性を考慮して設計されており、溶けることはありません。温度は依然として 2 つの点で重要です。
まず、約 250 ~ 300°C を超える連続使用により、溶融が起こるずっと前に標準 6xxx の焼き戻しが軟化します。経年変化の影響が逆転し、強度が低下し、クランプされた接合部にクリープが発生する可能性があります。第 2 に、フレームに溶接やろう付けが行われると、局所的な溶融が生じ、熱影響部が焼きなまされます。機械フレームが溶接接合部の近くに荷重を加える必要がある場合は、溶接後に再エージングするか、接合部を再設計してください。
振動や点荷重がかかる耐荷重構造の場合、アルミニウムの弾性率が低いため、断面の剛性が機能します。多くの場合、次のようなより重い壁のセクションをお勧めします。 厚みのある耐荷重 4040 T スロット アルミニウム プロファイル より強力な合金で補うのではなく、溶接挙動や溶解特性を変えることなくフレームがより硬くなるからです。シリーズと負荷クラスを比較するときの実践的なエンジニアリング ガイド Tスロットアルミニウム押出システム 溶融温度を再チェックするよりも多くの設計時間を節約できます。
 OEM HS-8-4040B 厚みのある耐荷重 T スロット 4040 アルミニウム プロファイル、2.5 mm 壁 T 上海恵朔アルミニウム産業技術有限公司は、中国卸売HS-8-4040B厚みのある耐荷重Tスロット4040アルミニウムプロファイル... 製品を見る→
| 金属 | 融点(℃) | 融点 (°F) | アルミとの比較 |
|---|---|---|---|
| 亜鉛 | 419.5 | 787 | より低い;亜鉛めっき皮膜として鋼を保護します。 |
| マグネシウム | 650 | 1202 | 同様です。軽量鋳物に使用される |
| アルミニウム(純) | 660.3 | 1220.6 | 参考資料 |
| 真鍮(代表的) | 900-940 | 1650~1720年 | より高い。鋳造や機械加工が難しい |
| 銅 | 1084.6 | 1984 | はるかに高い。優れた導電性 |
| ステンレス鋼 | 1400-1450 | 2550-2640 | はるかに高い。高温サービス |
| 軟鋼 | 1370-1510 | 2500-2750 | はるかに高い。構造的デフォルト |
最も重要な結果は経済的です。アルミニウムの適度な溶融範囲は、まさに押出とダイカストを迅速かつ手頃な価格で実現します。スチールとステンレススチールは、溶解して成形するためにはるかに多くのエネルギーを必要とするため、重い構造作業では依然としてスチールが好まれ、一方、軽量のフレーム、筐体、放熱コンポーネントではアルミニウムが好まれます。同じ温度制限は、アルミニウムが約 300°C を超える連続使用に耐えられないことを意味します。アルミニウムは溶けませんが、負荷がかかると焼き戻しが起こり、クリープが発生します。
融点を炉内だけでなく設計事務所でも活用してください。
当社の生産施設では、部品が製造できるかどうかではなく、融点が部品の製造方法を決定します。ジオメトリを鋳造する必要がある場合は、制御されたパラメーターを使用して液相線から冷却します。溶接が必要な場合は、局所的な入熱を管理します。機械加工が必要な場合は、当社が申請します CNCアルミ加工 供給量、速度、冷却剤の流れを制御します。
 卸売CNCアルミニウム加工工場、メーカー Shanghai Huishuo Aluminium Industry Technology Co., Ltd.は、中国のCNCアルミニウム加工メーカーおよびCNCアルミニウム加工事実です。 製品を見る→
純粋なアルミニウムが 660.32°C で溶けることを知るのは簡単です。エンジニアリングにおける本当の疑問は、どの合金、どのプロセス、どの温度範囲で必要な部品を製造するかということです。合金系列から始めて、固相線と液相線を確認し、プロセスを進めます。